
Bezpośrednia odpowiedź
Aby wyprodukować niestandardowe elementy łączące na podstawie rysunku technicznego, najpierw uzgodnij kontrolowany projekt, który określa współpracujące interfejsy, materiały, gotowe wymiary i wymagania operacyjne. Przed wykonaniem próbek sprawdź możliwości produkcyjne. Wykorzystuj prototypy, aby odpowiadać na pytania projektowe, sprawdzaj pierwsze artykuły przeznaczone do produkcji pod kątem wydanych wymagań i zatwierdzaj produkcję seryjną dopiero po uzgodnieniu zapisów procesu i akceptacji. Próbka pasująca do jednej maszyny nie jest dowodem powtarzalności produkcji.
W Dongzhou zalecamy sprawdzenie całego połączenia przed dokręceniem tolerancji w jednej części. Widelec potrzebuje odpowiedniego oka i sworznia. Końcówka pręta gwintowanego wymaga określonej pozycji regulacji. Przegub kulowy wymaga miejsca do przegubu i określonego układu mocowania. Relacje te określają, co fabryka musi wyprodukować i co musi zatwierdzić kupujący.
Naszdostosowana usługa łączeniaobejmuje niestandardowe części przyłączeniowe wykonane na podstawie rysunków lub próbek klienta. Nasz asortyment produktów obejmuje sworznie, końcówki drążków, przeguby kulowe i zespoły przegubów kulowych. Poniższa metoda homologacji ma zastosowanie do tych połączeń mechanicznych oraz powiązanych z nimi sworzni i części montażowych.
Sprawdź, czy wymaganie naprawdę wymaga części niestandardowej
Zacznij od najbliższego modelu katalogowego. Inny skok gwintu lub dłuższe widełki mogą już być opublikowaną opcją. Nowe położenie wyśrodkowane sworznia, nietypowa koperta współpracująca lub zmieniona konstrukcja złącza mogą wymagać osobnego rysunku i przeglądu.
Na przykład DongzhouStół widełkowy FKwymienia FK 8X16 z M8×1,25 i FK 8X16 FG z M8×1. Ich nominalna średnica gwintu jest taka sama; ich wysokość jest inna. Zamówienie „łącznika sworzniowego M8” pozostawia nierozwiązany problem interfejsu funkcjonalnego. Wybór istniejącego wariantu o drobnej podziałce to inne zadanie zakupowe niż zaprojektowanie nowego widelca.
Wpisz numer katalogowy obok proponowanych zmian, a następnie określ granicę podaży. Czy kupujesz sam widelec, widelec ze sworzniem i elementem ustalającym, czy zmontowany drążek? Strona FK firmy Dongzhou oferuje na żądanie zespoły z kołkami, śrubami lub pierścieniami zabezpieczającymi. Nie oznacza to jednak, że każde sfotografowane akcesorium będzie częścią każdego zamówienia.
Aby uzyskać szczegółowy pakiet wejściowy, użyj naszegoniestandardowy przewodnik dotyczący zapytania ofertowego dotyczącego widelca i końcówki drążka. Zadaniem tutaj jest przeprowadzenie tych danych wejściowych przez decyzje dotyczące zatwierdzenia, a nie poprzestanie na wycenie.
Przejrzyj zainstalowane interfejsy przed kształtem zewnętrznym
Rysunek produkcyjny określa dopuszczalne odchylenia. Widok zespołu wyjaśnia, dlaczego ta odmiana ma znaczenie. Wyślij oba, gdy część działa w połączeniu, i określ wersję rysunku, jednostki i pierwszeństwo dokumentu. Jeśli modele PDF i CAD nie są zgodne, rozwiąż konflikt przed rozpoczęciem obróbki lub oprzyrządowania.
ASMEStandard wymiarowania i tolerancji Y14.5definiuje język komunikowania wymagań geometrycznych na rysunkach i modelach. Określ odpowiedni system rysunków i edycję. Dostawca nie powinien być zmuszony do wybierania interpretacji wymogu dotyczącego punktu odniesienia lub pozycji na podstawie kontekstu.
| Połączenie | Co rysunek musi rozwiązać | Jakie zatwierdzenie powinno zweryfikować |
|---|---|---|
| Clevis, oko krycia i szpilka | Pasowanie do otworu/szpilki; odstęp wideł i szerokość oczu; wyrównanie otworów; użyteczna długość sworznia; interfejs ustalający | Montaż bez wymuszonych zniekształceń, uzgodniony luz osiowy, osadzenie sworzni i utrzymanie |
| Regulowane połączenie końcówki drążka | Pełne gwinty i strony; odległość od środka obrotu przy określonym ustawieniu; zakres regulacji i minimalne zaangażowanie | Długość i blokowanie przy określonym ustawieniu plus luz przy wymaganym ruchu |
| Zespół przegubu kulowego | Interfejsy kołkowe i gniazdowe; geometria montażowa; koperta artykulacyjna; przechowywanie i dostęp do usług | Prawidłowy montaż, swobodna podróż i uzgodniona kontrola utrzymania/funkcji |
| Tłoczony wspornik złącza | Schemat montażu i powierzchnia siedziska; uformowana geometria; lokalizacja obrotu; stan pomiaru swobodny lub ograniczony | Środek złącza w uzgodnionym stanie mocowania lub montażu po formowaniu i wykończeniu |
Mniejsza tolerancja jest użyteczna tylko wtedy, gdy kontroluje awarię
Ściśle kontrolowana średnica otworu nie skoryguje dwóch źle ustawionych otworów wideł. Dokładna długość zewnętrzna nie będzie również definiować odległości od środka obrotu połączenia z regulowanymi gwintowanymi końcami. Zaznacz cechy funkcjonalne, ich relacje i stan pomiaru, zanim podejmiesz decyzję, które tolerancje muszą być węższe.
Naszym zaleceniem po stronie fabryki jest zapytanie, gdzie po raz pierwszy pojawi się nieudane dopasowanie. Czy pin nie będzie chciał wejść? Czy oko związałoby się między powierzchniami wideł? Czy połączenie nie mogłoby się rozregulować? Wykorzystalibyśmy te odpowiedzi, aby nadać priorytet przeglądowi rysunku, zamiast stosować najwęższą dostępną tolerancję dla każdego wymiaru.
Utrzymuj materiały i obróbkę powierzchni na poziomie komponentów. Widelec ze stali nierdzewnej nie określa sworznia, zacisku ani wkładki łożyska. Wyraźnie zdefiniuj gotowe dopasowanie, łącznie z powłoką na współpracujących powierzchniach. Opisz także kierunek siły, obciążenia szczytowe i powtarzalne, ruch, narażenie i konsekwencje awarii. Raport wymiarowy nie jest w stanie samodzielnie zweryfikować trwałości zmęczeniowej ani obciążenia aplikacji.
Przegląd dopasowania obojczyka, który ujawnia dwa różne problemy
Rozważ ilustracyjny niestandardowy zespół widełkowy. Zespół projektowy proponuje następujące wymiary końcowe: otwór od 10,00 do 10,04 mm, sworzeń od 9,96 do 9,98 mm, rozstaw wideł od 20,20 do 20,40 mm i szerokość ucha współpracującego od 19,90 do 20,10 mm. Są to zakładane dane wejściowe projektu do obliczeń, a nie tolerancje katalogowe Dongzhou lub wyniki testów klienta.
Sprawdź ograniczenia, a nie tylko wymiary nominalne
Luz średnicowy to średnica otworu minus średnica sworznia. Jego najgorsze granice to:
Minimalna: 10,00 - 9,98 =0,02 mm
Maksymalnie: 10,04 - 9,96 =0,08 mm
Całkowity luz osiowy pomiędzy uchem a dwiema wewnętrznymi powierzchniami wideł to odstęp wideł pomniejszony o szerokość ucha:
Minimum: 20,20 - 20,10 =0,10 mm
Maksymalnie: 20,40 - 19,90 =0,50 mm
To są różne kontrole. Pierwsze ekrany sprawdzają dopasowanie średnicy; drugi ekranuje stos szerokości. Żadne z nich nie zapewnia akceptowalnego ruchu, wyrównania otworów, geometrii sworznia ustalającego ani wydajności pod obciążeniem.
Co się zmienia jeśli wymiary obowiązują przed poszyciem?
Do drugiego obliczenia załóżmy, że zarówno powierzchnia otworu, jak i powierzchnia sworznia pokryte są równomierną powłoką o grubości 0,010 mm na powierzchnię. Załóżmy, że nie stosuje się maskowania ani klejenia po nałożeniu powłoki. Średnica otworu zmniejsza się o 0,020 mm, a średnica sworznia zwiększa się o 0,020 mm, więc luz średnicowy zmniejsza się o 0,040 mm.
Pierwotny zakres wynosiłby od 0,02 do 0,08 mm−0,02 do +0,04 mm. Najściślejsza kombinacja ma teraz zakłócenia. Grubość powłoki jest tutaj założeniem, a nie zalecaną specyfikacją; Dla wybranego procesu należy ustalić rzeczywiste osadzanie i ostateczne rozmiary.
Zalecamy ustalenie z projektantem wymagań dotyczących gotowego rozmiaru, a następnie, w stosownych przypadkach, sprawdzenie maskowania, naddatków na obróbkę lub wykończenia po pokryciu. Powiększanie otworu bez zgody może przywrócić montaż, powodując jednocześnie nadmierny luz w innym miejscu. Dopuszczalny luz zależy od obciążenia, smarowania, ruchu i wymaganej kontroli położenia.
Ten przykład wyjaśnia również, dlaczego ręczne dopasowanie jednego prototypu jest słabym dowodem zatwierdzenia. Wypolerowany kołek może wejść do tej próbki, podczas gdy rysunek nadal pozwala na kombinację interferencyjną w następnej partii. Korekta należy do kontrolowanego procesu projektowania i produkcji.
Uzgodnij, w jaki sposób część osiągnie swój gotowy stan
Projektowanie pod kątem wykonalności (DFM) oznacza sprawdzenie, czy proponowaną geometrię, materiał i wymagania można wyprodukować i sprawdzić zamierzoną metodą. W przypadku powiązania przejrzyj kolejność oraz poszczególne operacje. Otwór sprawdzony przed uformowaniem może nie odzwierciedlać jego ostatecznego wyrównania; gwint sprawdzony przed powlekaniem może nie odpowiadać dostarczonemu gwintowi.
Poproś dostawcę o określenie funkcji zależnych od oprzyrządowania, operacji dodatkowych lub montażu końcowego. Ustal, czy funkcjonalne otwory wymagają wymiarowania po formowaniu lub wykończeniu, w jaki sposób gwinty będą chronione lub sprawdzane oraz które powierzchnie ustalają konfigurację kontroli. Uzgodniona trasa musi zachować wymagania projektowe, a nie spokojnie je rozluźniać.

Części tłoczone wymagają decyzji dotyczącej części uformowanej
Dongzhoudostosowana strona do stemplowaniaopisuje przegląd wymagań, projekt matrycy, próby narzędzi i regulacje przed produkcją seryjną i kontrolą. Ta kolejność daje praktyczny powód, aby ocenić uformowaną próbkę przed wypuszczeniem projektu zamka.
Płaski półfabrykat nie może ustalić ostatecznej pozycji obrotu. Określ sposób osadzenia wspornika i to, czy pomiar akceptacyjny jest swobodny czy utwierdzony. Naszwytłoczony przewodnik po rysunkach wspornikówszczegółowo bada te stany pomiarowe.
W przypadku wczesnego prototypu wykonanego inną trasą zapisz różnice. Obrobiony maszynowo prototyp przyszłego wytłoczonego komponentu może odpowiedzieć na pytanie dotyczące przestrzeni montażowej, ale nie wykazuje geometrii uformowanej części ani powtarzalności produkcji. To samo dotyczy sytuacji, gdy materiał prototypu lub obróbka powierzchni różni się od opublikowanej specyfikacji.
Oddziel naukę projektowania od zatwierdzenia produkcji
Określenie „próbka zatwierdzona” jest zbyt ogólne, chyba że w zatwierdzeniu określono, czego dowodzi próbka. Skorzystaj z nazwanych decyzji i dołącz dowody do każdej z nich. Następująca sekwencja stanowi praktyczne ramy zatwierdzania; umowa zakupu powinna określać dokładne zapisy i wymagane zezwolenia.
Zwolnij linię bazową projektu
Uzgodnij rysunki części i zespołów, rewizję, zestawienie materiałów, wymagania dotyczące materiału i wykończenia oraz zaznaczone cechy funkcjonalne. Zakończ pytania DFM na piśmie. Zapisz, czy żądana zmiana jest propozycją, czy zatwierdzonym wymaganiem.
Użyj prototypu, aby odpowiedzieć na konkretne pytanie
Przed wykonaniem próbki zdefiniuj pytanie: wprowadzenie kołka, luz montażowy, przegub, regulacja lub dostęp serwisowy. Zapisz, co różni się od zamierzonej części produkcyjnej. Jeżeli badanie sprawdza ruch bez obciążenia roboczego, jego zatwierdzenie nie określa wydajności pod obciążeniem ani trwałości zmęczeniowej.
Sprawdź pierwsze artykuły przeznaczone do produkcji
Uzgodnij, jakie faktyczne materiały, narzędzia, etapy wykończenia i montażu reprezentują pierwsze artykuły. Połącz każdą zmierzoną cechę z udostępnionym rysunkiem i zidentyfikuj kontrolowane części. Rejestruj rzeczywiste wartości i odchylenia, zamiast polegać wyłącznie na ogólnej pieczęci pozytywnej. Dodaj uzgodnione zapisy testów funkcjonalnych lub wydajnościowych, jeśli wymagają tego wymagania.
Zatwierdź kontrole powtarzalnej produkcji
Uzgodnij punkty kontroli, pobieranie próbek, identyfikację partii, postępowanie z częściami niezgodnymi i zapisy dostarczane wraz z przesyłkami. Jeżeli odpowiednia jest partia pilotażowa, należy ją wykorzystać do oceny zamierzonej ścieżki produkcji, a nie osobną, ręcznie wykończoną próbkę. Określ, kto może zezwolić na produkcję i czy jakakolwiek akceptacja jest warunkowa.
Kontrola pierwszego artykułu (FAI) rejestruje, czy zidentyfikowane części początkowe spełniają obowiązujące wymagania. Możliwości procesu wymagają innego pytania: jak stabilny proces zmienia się w stosunku do granic specyfikacji.Wytyczne NIST dotyczące możliwości procesudefiniuje zdolność w kategoriach stabilnego procesu i omawia założenia statystyczne stojące za wskaźnikami zdolności. Nie obliczaj wskaźnika możliwości procesu, takiego jak Cpk, na podstawie kilku wybranych prototypów ani nie przyjmuj uniwersalnego progu zatwierdzenia bez uzgodnionej metody.
Zapewnij powtarzalność metody akceptacji
Kupujący i dostawca muszą zmierzyć tę samą cechę w tym samym określonym stanie. Odległość od środka układu zawieszenia mierzona przy całkowicie osadzonych końcach gwintowanych różni się od odległości przy określonym ustawieniu regulacji. Wspornik elastyczny mierzony na luzie różni się od wspornika utwierdzonego w uchwycie montażowym.
Dla każdej cechy funkcjonalnej należy uzgodnić jej odniesienie do rysunku, dozwolone limity, etap kontroli i konfigurację. Wybierz odpowiedni miernik lub metodę pomiaru i zdefiniuj decyzję o akceptacji w pobliżu limitu. NISTwskazówki dotyczące niepewności pomiaruwyjaśnia, dlaczego zmierzona wartość niesie ze sobą niepewność; liczba cyfr na wyświetlaczu sama w sobie nie decyduje o jakości wyniku.
Test dopasowania i kontrola wymiarowa odpowiadają na różne pytania
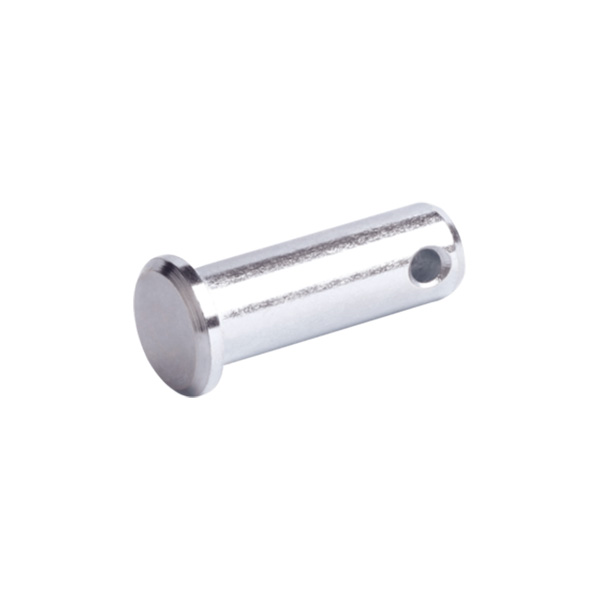
Dongzhou identyfikuje swojeZakres pinów komputerado stosowania z przegubami widełkowymi FK i FT. W przypadku montażu niestandardowego należy zmierzyć odpowiednią charakterystykę sworznia i otworu, a następnie sprawdzić montaż zgodnie z ustalonymi warunkami.
Swobodnie włożony kołek nie potwierdza wszystkich ograniczeń wymiarowych. Odczyt średnicy nie dowodzi, że trzpień przechodzi przez cały zestaw wideł i oczu. Kontrole uzupełniają się.
| Charakterystyczny | Zdefiniuj czek | Zapisz dowody |
|---|---|---|
| Gotowy otwór i dopasowanie sworznia | Stan gotowy, dopuszczalne średnice, metoda i warunki montażu | Rzeczywiste rozmiary, sprawdzone identyfikatory części i wyniki kontroli dopasowania |
| Połączenie gwintowane | Pełne objaśnienie, obowiązujące wymagania dotyczące pomiarów i wszelkie określone kontrole zaangażowania | Identyfikacja/wynik miernika oraz oddzielny dowód zlecenia lub montażu |
| Odległość od środka obrotu | Pozycja regulacji, stan blokowania i odniesienia pomiarowe | Zmierzona odległość i zastosowana konfiguracja |
| Ustalacz i ruch | Wybrany sprzęt, stan osadzenia, zakres podróży i warunki testowe | Identyfikacja zespołu, obserwacje i określone wyniki badań |
| Materiał i wykończenie | Specyfikacja specyficzna dla komponentu, dokumentacja i wszelka wymagana weryfikacja | Zapisy materiałów/wykończeń powiązane z kontrolowaną partią lub częściami |
Zalecamy przechowywanie próbki referencyjnej obok zmierzonych zapisów. Próbka pomaga omówić wygląd i wrażenie montażu, ale nie jest w stanie zakodować wszystkich dopuszczalnych wymiarów ani udowodnić klasy niezidentyfikowanego materiału. Jeżeli próbka i rysunek nie zgadzają się, uzyskaj pisemną decyzję i zaktualizuj dokumenty kontrolne.
Zwolnij partię z wyraźną granicą kontroli zmian
Przydatne wydanie produkcyjne określa zatwierdzony numer części i wersję, zaakceptowane pierwsze artykuły i zapisy, zawartość dostarczonego zespołu oraz wszelkie nierozwiązane problemy. Należy odróżnić pełne zatwierdzenie od ograniczonego odchylenia w przypadku określonej ilości lub partii. Koncesja tymczasowa nie może stać się niepisaną specyfikacją kolejnego zamówienia.
Zachowaj powiązanie między wysyłką a zatwierdzeniem: identyfikacja partii, odpowiednia wersja rysunku oraz dokumenty dotyczące materiałów, wykończenia i kontroli wymagane na mocy zamówienia. Chronić gotowe otwory, gwinty i pozostały osprzęt podczas przenoszenia i pakowania zgodnie z ustalonymi wymaganiami. Opakowanie stanowi część warunku dostawy, a nie dowód działania komponentu.
Późniejsza zmiana wymaga oceny wpływu
Zmiana skoku gwintu wyraźnie wpływa na część współpracującą. Zmiana powłoki, obróbki cieplnej, dostawcy elementu ustalającego lub narzędzia formującego może również wpływać na wymiary lub zachowanie bez zmiany sylwetki. Zidentyfikuj dotknięte cechy i ustal, czy potrzebne są nowe pierwsze artykuły lub dodatkowe testy, zanim zmienione części zostaną wprowadzone do produkcji.
Zalecamy podanie przyczyny każdego zwrotu zatwierdzenia. „Próbka wiąże się po zakończeniu” jest bardziej przydatna niż „próbka odrzucona”. Połącz objaw z wymaganiem, popraw projekt lub proces i powtórz kontrole, których to dotyczy. Jeśli ktoś musi wypolerować, wygiąć lub wymienić sprzęt, aby uzyskać akceptację, zatwierdzona definicja produkcji musi uwzględniać tę operację.
Rozpocznij niestandardową recenzję powiązań w Dongzhou
Wyślij aktualny rysunek techniczny i widok złożenia wraz z najbliższym numerem katalogowym, jeśli taki istnieje. Powiedz nam, które interfejsy są naprawione, jakie funkcje można zmienić, jakie elementy musi zawierać zamówienie i co ma robić mechanizm. Jeśli posiadasz próbkę, określ, czy jest to zatwierdzona część, prototyp czy zwrot terenowy.
Naszdostosowana usługa łączeniajest odpowiednim punktem wyjścia dla niestandardowych połączeń mechanicznych. W przypadku uformowanych części montażowych należy podać stan pomiaru i zapoznać się z naszymispersonalizowana usługa stemplowania. W zapytaniu zdefiniuj wymagane dowody zatwierdzenia, tak aby dyskusja obejmowała wymagania produkcyjne oraz geometrię.
Przyjrzyjmy się powiązaniu, a nie tylko zarysowi
W Ningbo Dongzhou Transmission oferujemy zarówno katalogowe części połączeniowe, jak i części niestandardowe na podstawie rysunków lub próbek. Udostępnij na rysunku szczegóły dotyczące sworznia współpracującego, oczka lub interfejsu gwintowanego. Możemy porównać wymagania z naszymi opublikowanymi zakresami i omówić z Tobą niestandardową geometrię, granice dostaw i wymagania dotyczące zatwierdzeń.
Omów swoje niestandardowe połączenie z DongzhouPytania przed zatwierdzeniem niestandardowych części łączących
Czy dostawca może wyprodukować niestandardowe połączenie na podstawie samej próbki?
Próbka może zapewnić początkową geometrię, ale powtarzalna produkcja nadal wymaga uzgodnionej definicji materiału, wykończenia, interfejsów, dopuszczalnych odchyleń i akceptacji. Zużyta lub naprawiona próbka nie powinna wyznaczać nowych wymiarów nominalnych bez decyzji projektowej.
Czy zatwierdzenie prototypu upoważnia do masowej produkcji?
Tylko jeśli zatwierdzenie wyraźnie obejmuje definicję zamierzonej produkcji i wymagane dowody. Prototyp wykonany z materiału zastępczego, inną trasą lub ręcznym dopasowaniem może odpowiedzieć na pytania projektowe bez sprawdzania powtarzalności produkcji.
Czy wszystkie zamówienia na niestandardowe połączenia powinny wymagać badania możliwości?
Żaden pojedynczy pakiet dowodów nie pasuje do każdego zamówienia. Uzgodnij wymagania w zależności od ilości, ryzyka funkcjonalnego i zobowiązań klienta. Część jednorazowa i partia powtarzalna wymagają różnych dowodów; analiza zdolności wymaga również odpowiednich danych procesowych i założeń statystycznych.
Co powinno się stać, gdy zatwierdzona próbka koliduje z rysunkiem?
Wyjaśnij rozbieżności na piśmie przed rozpoczęciem produkcji. Zidentyfikuj wymagania kontrolne, w razie potrzeby zweryfikuj odpowiednie dokumenty i określ, które inspekcje lub testy należy powtórzyć. Nie pozwól, aby dwie niezgodne definicje były rozpowszechniane w ramach tego samego zezwolenia.